免费服务热线:
联系人:梁经理
手 机:18515587050
电 话:18515587050
地 址:
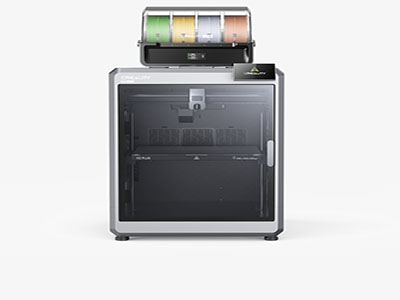
多色打印看起来是 “四个颜色一起打”,实际是 “同一根喷头,按层反复切换材料”。所以换料这件事,不是简单地插一卷线进去,而是装卷、进料、切片设置、废料控制四件事配合。任何一环出问题,表现都是同一句:打印中断、颜色错乱、或者喷头堵住。
一、先分清三种 “换料”
第一种,开机装卷。 把线卷放进料盒、穿线、进料到喷头,这是每次开机或换材料要做的事。
第二种,打印中自动换色。 由切片文件控制,机器在指定层自动退料、进另一卷、继续打。用户不用动手,但要保证四卷都在位、都够用。
第三种,中途手动换卷。 一卷用完了要接上,或者想临时换材料。这种操作最容易出问题,尽量在切片阶段就避免。
二、装卷前的准备
线卷规格先对:多色系统一般用 1.75mm 线材,卷径和料盘尺寸要适配料盒,太宽的卷塞不进去。原厂料盘带识别标签,机器能自动读材料类型和余量;第三方料卷通常需要手动指定材料与颜色,自动识别类功能可能用不全,具体以官方说明为准。
线材状态比品牌更重要。受潮的线打多色,问题会被放大 —— 换色后那一段容易出现气泡、断料、颜色发暗。开封后密封存放,潮湿环境先烘干再用。
四卷都装到位,别空一个仓位。有些换色路径会按顺序经过各个仓位,缺一卷会直接报错停机。
三、装卷与进料步骤
打开料盒,把线卷放上支架,注意出线方向,绕反了会卡在导管里;
线头剪平,别留毛刺和弯钩,弯钩最容易在进料齿轮处折断;
沿导管插入,直到机器咬住并开始自动进料;
每种颜色单独进料到喷头,看到喷头挤出该颜色的料,才算进料完成;
全部完成后跑一次换色测试,确认四色都能正常切换。
进料时如果听到 “咔咔” 的打滑声,别硬推,退出来检查线头是否剪平、导管里有没有残料。
四、切片设置里的四个关键项
颜色分配。 在切片软件里给模型的不同部分指定颜色,注意颜色序号要和料盒仓位一一对应,装反了打出来颜色全错。
冲刷塔(也叫擦拭塔)。 换色时喷头里残留的上一种材料必须排干净,否则颜色会串。冲刷塔就是专门排废料的结构,不能关掉,位置要放在不占主体空间的地方。
擦拭量。 数值太小,换色后前几层颜色发脏;数值太大,废料和打印时间都会涨。深色换浅色(比如黑换白)需要的擦拭量明显更多,可以按颜色组合单独调。
换色层高。 颜色交界处尽量避开模型的正面和细节集中区,把交界放在侧面或底部,观感会好很多。
五、打印中与打印后
打印中不要随意开盖取放线卷,多数机型开盖会暂停,恢复后需要重新确认进料状态。线卷余量不足时提前补,别等打完一卷才想起来 —— 中途断料那次换色,废件概率很高。
打完取件时,先清掉冲刷塔和废料槽,硬化的小块残料积在槽里,下次换色容易被带进喷头。
六、卡料排查顺序
按 “从近到远” 查:线头是否毛刺折断 → 导管里是否有残料 → 进料齿轮是否打滑 → 喷头是否积碳。前三个是机械问题,处理简单;到喷头这一层,用冷拉法清理,反复两三次仍不通再拆喷嘴。
多色系统的卡料,八成出在线头和导管,不是喷头。别一上来就拆热端。
七、废料与成本
多色的废料主要来自冲刷。一个四色模型,废料量有时能到成品的两三成。降低办法:把同色部件集中排布,减少换色次数;模型分件打印再组装;颜色数量控制在两三色,比硬上四色更划算。
结语
多色换料的核心不是 “手速”,而是前期把线卷、导管、颜色映射、冲刷参数都对齐。这几步稳了,换色就是机器自己完成的动作。新手建议先用两色跑通整个流程,再上四色。
 扫一扫,关注我们
服务热线